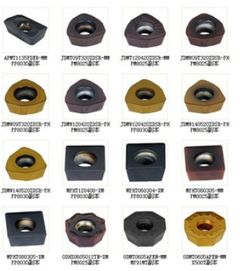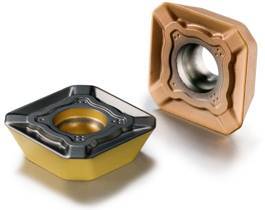
在金属加工领域,铸铁铣削一直是一项充满挑战的工艺。铸铁材料因其耐磨性好、铸造成型方便而被广泛应用于汽车、机床、模具等行业,但其断续切削、硬度不均、石墨形态多样等特性,也对铣削刀片提出了极高的要求。随着材料科学和涂层技术的飞速发展,铸铁铣削正经历一场深刻的革命,铣削刀片作为核心耗材,其创新直接推动着加工效率与质量的跃升。
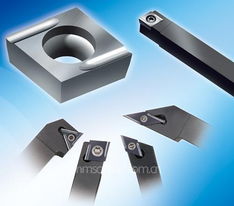
传统铸铁铣削刀片多采用硬质合金基体配以TiN或TiCN涂层,虽能满足基本加工需求,但在高速切削和干式切削条件下,刀具寿命短、换刀频繁、表面质量不稳定等问题突出。如今,新一代铣削刀片通过三大技术方向实现了革命性突破。
首先是基体材料的优化。超细晶粒硬质合金和梯度硬质合金的应用,使刀片在保持高硬度的同时显著提升了抗弯强度和抗冲击韧性。例如,通过在表层富集钴相,刀片表层韧性增强,能够有效抵抗铸铁断续切削时的冲击载荷,而内部仍保持高耐磨性,从而大幅减少崩刃风险。
其次是涂层技术的跨越。化学气相沉积和物理气相沉积技术不断进步,Al2O3、AlTiN、TiAlSiN等高性能涂层被引入铸铁铣削领域。尤其是纳米多层结构和纳米复合涂层的出现,使涂层硬度可达35 GPa以上,同时兼具优异的热稳定性。在高速铣削铸铁时,涂层能有效抑制切削热向刀片内部传导,降低月牙洼磨损和扩散磨损,刀具寿命提升2至3倍已不鲜见。
第三是刀片几何结构的创新。针对铸铁的铣削特性,刀片槽型设计更加精细化。大前角、锋利刃口配合负倒棱,既降低了切削力,又增强了刃口强度。变螺旋角、不等分齿距的铣刀设计,配合专用刀片,有效抑制了铣削过程中的颤振,实现了更高的金属去除率。内冷孔直达刃口的刀片,在高压冷却液辅助下,排屑更顺畅,切削区温度更低,進一步延长了刀具寿命。
这场铸铁铣削革命的另一重要体现是加工理念的转变。高速铣削、干式铣削、以铣代磨等新工艺的普及,不断倒逼刀片性能升级。例如,在汽车发动机缸体、缸盖的大批量生产中,采用新型涂层刀片的高速面铣工艺,线速度可达300 m/min以上,单件加工时间缩短30%以上,同时表面粗糙度稳定在Ra1.6 μm以内,真正实现了高效与高质的统一。
值得注意的是,铸铁铣削刀片的选择并非越硬越好,而需根据铸铁类型(灰铸铁、球墨铸铁、蠕墨铸铁)、加工工序(粗铣、精铣)、机床条件及冷却方式综合权衡。随着增材制造、智能涂层和在线监测技术的发展,铣削刀片将更加个性化、智能化,有望进一步突破现有加工极限。
铸铁铣削的革命本质上是铣削刀片在材料、涂层与结构上的协同创新。这场革命不仅提升了加工效率、降低了制造成本,更重新定义了铸铁零件的加工路线。对于制造业而言,把握刀片技术的发展脉搏,就是握住了提质增效的金钥匙。作为国际金属加工领域的一员,我们期待更多革命性刀片产品涌现,共同推动行业向高质量、绿色化方向迈进。